Ahad, 2 Februari 2014

Zam Kossel Alt. by Adil

Beberapa bulan lepas, saudara Adil ada menghubungi saya dan melahirkan hasrat beliau untuk membina 3d printer sendiri. Printer pilihan beliau adalah Zam Kossel Alt, printer jenis delta yang diambil daripada rostock dan kossel. Sebenarnya sudah lama menunggu printer ini disiapkan oleh saudara Adil. Beliau sibuk dengan komitmen kerja menyebabkan binaan tergendala beberapa kali. Hanya beberapa hari yang lalu, saya dikejutkan dengan sms khabar gembira oleh saudara Adil apabila beliau memaklumkan bahawa printernya sudah berjaya disiapkan. Log kali ini adalah sedikit catatan pembinaan printer saudara Adil. Di harap saudara Adil boleh buat blog juga untuk berkongsi upgrade kepada designnya pada masa akan datang.

Sedikit gambar printer beliau seperti di bawah :

Zam Kossel Alt. by Adil

Komponen plastik awal telah dicetak oleh saudara Abdah. Gabungan warna biru dan hitam memberikan kesan visual yang menarik (alasan sebenar adalah akibat kehabisan plastik). Dengan kadar infill yang tinggi, bracket atas dan bawah menggunakan agak banyak plastik, tetapi ini memberikan kesan kepada struktur yang lebih kukuh. Jangan kedekut plastik disini. Struktur yang kukuh itu penting.

Satu keputusan menarik oleh saudara Adil adalah untuk menggunakan fishing line/wire sebagai ganti kepada belt dan pulley untuk menggerakkan carriage. Langkah ini menjimatkan banyak kos dalam binaan kerana aluminium pulley dan belt juga agak mahal. Saya agak khuatir dengan keputsaan ini pada awalnya, tetapi ujian oleh saudara Adil membuktikan bahawa perubahan ini boleh dilakukan dan tidak menjejaskan kualiti printing.

Berapa jumlah kos yang berjaya dijimatkan. Agak banyak. (1 aliminium pulley dalam RM30-RM60, kalau kali dengan 3), belt juga agak mahal. Oleh itu, fishing line, memang save banyak RM.


Tidak lagi menggunakan belt, hanya fishing line menggantikan belt. Sambungan dan pergerakan kemas. 
Maklumbalas awal daripada saudara Adil juga menyatakan komponen plastik (bracket atas dan bawah) mempunyai sambungan dengan aluminium yang sangat ketat sehingga hampir tidak perlu menggunakan sebarang skru. Pengalaman beliau mirip dengan pengalaman saya memasang rangka Zam Kossel Alt. Press fit.

Pulley yang diprint sahaja untuk mengikat fishing line.

Saudara Adil juga mengekalkan penggunaan bowden dengan filamen 3mm berbeza dengan trend semasa yang lebih gemar menggunakan bowden dengan filament 1.75mm.

Masih mengekalkan bowden extruder dengan diameter filamen pilihan 3mm. 

Gambar di bawah menunjukkan hasil print pertama saudara Adil. Syabas. Di harap lebih banyak gambar print oleh saudara Adil pada masa akan datang.

Aku tak pasti nama robot ni dan di design oleh siapa. Tetapi yang pasti ada sedikit masalah bulu ketiak akibat daripada overhang. Insyallah, boleh diatasi dengan menggunakan autofan.

Sedikit rumusan perubahan-perubahan pada printer saudara Adil :

  • Penggunaan filament driver (fishing line) menggantikan belt dan pulley. Perubahan ini juga tidak menggangu setting kepada firmware sedia ada.
  • Heated bed jenis bulat dan kaca jenis bulat. Berdasarkan maklum balas, ada masalah kaca yang mudah pecah. Walau bagaimanapun, saudara Adil masih mengkaji punca sebenar masalah ini.
  • Menggunakan kissSlic3r untuk slice objek (ini bukan perbezaan pada hardware, lebih kepada pilihan software).
Tahniah saudara Adil di atas printer baru anda. 


Khamis, 26 Disember 2013

Main-main dengan CoreXY

CoreXY. Satu konsep yang menarik untuk menggerakkan carriage. Kaedah ini menggerakkan carriage pada paksi X dan Y. Manakala, paksi Z akan hanya bergerak turun dan naik sahaja. Ianya mirip kepada printer jenis MakerBot Replicator 2. Tetapi ada sedikit kelainan dari aspek pelaksanaan. Untuk memahami teorinya, saya rasa laman web http://corexy.com/ boleh menjelaskan dengan lebih tepat lagi.

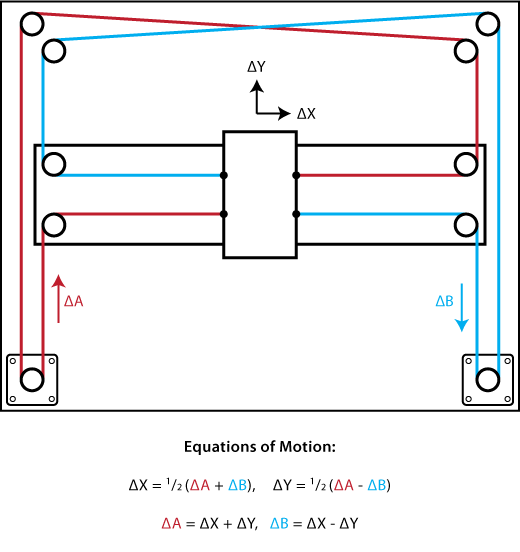
Prinsip pergerakan yang dicadangkan dengan CoreXY seperti di Corexy.com

Berdasarkan gambar ini. Kaedah CoreXY (nama kaedah sebenar kurang pasti) ini kelihatan menggunakan kedua-dua stepper motor untuk menggerakkan paksi X dan Y secara serentak. Berbeza dengan kaedah lain di mana setiap motor mengawal hanya satu pergerakan, contoh 1 stepper untuk mengawal pergerakan paksi X, dan satu lagi paksi Y. Apa kelebihannya? 
  • Carriage yang lebih ringan memadangkan stepper motor tidak lagi bergerak. Stepper motor boleh diikat pada rangka printer sahaja.
  • Berbanding dengan design Prusa Mendel, MendelMax yang mana Y-carriage perlu bergerak, menyebabkan saiz printer juga turut bertambah. Dengan CoreXY, saiz printer boleh dikecilkan disebabkan oleh penggunaan ruang yang lebih efisien.

Beberapa printer yang menggunakan teknik coreXY yang sedia ada termasuklah :

UConduit H-Bot 3D printer http://www.thingiverse.com/thing:102972

Memang printer dah ada. Boleh download .stl dan bina sekiranya rasa berminat untuk mencuba. Tetapi tangan terasa gatal untuk cuba design semula printer yang diluar sana. Satu sahaja matlamat saya. Komponen semuanya hendaklah berada di dalam rangka. Hasilnya. 

Warna kuning adalah cubaan simulasi pergerakan belt/fishing line. Setakat ni nampaknya selari.

Gambar sudut lain bagi matlamat yang sama. Ok aja.

Hasil render awal rangka printer, Zam CoreXY Alt.

Hasil render awal printer yang bertutup, Zam CoreXY alt.

Teringin sangat nak bina satu printer ini untuk letak di office. Agak2 bos marah tak? Sekiranya ada pendapat jangan malu dan segan untuk komen ye.


Isnin, 11 November 2013

Dari Sketchup ke Inventor Fusion

Bagi 3d designer, mungkin terdapat pelbagai jenis perisian yang boleh digunakan untuk design objek. Terdahulu, saya ada kongsikan beberapa tips untuk menggunakan sketchup untuk mereka dan mencetak objek 3d. Tetapi setelah lama menggunakan sketchup, saya mencari perisian yang boleh membantu dan memudahkan proses design. Antara beberapa perisian yang menjadi pilihan saya. Saya susun dari paling saya gemari.

1) Autodesk Inventor Fusion for Mac

Sebenarnya perisian ini adalah untuk preview, tetapi boleh digunakan untuk design objek 3d dan boleh export terus objek 3d dalam format .stl iaitu format yang digunakan untuk mencetak. Bagi saya walaupun preview sahaja, perisian ini semakin lama semakin lekat dihati kerana mudah digunakan dan percuma. Percuma sampai bila tu saya tidak pasti.


Boleh download di sini.
http://labs.autodesk.com/technologies/fusion


2) Tinkercad.com

Satu lagi perisian yang aku suka adalah tinkercad.com, boleh design dalam web browser sahaja. Cukup mudah dan percuma. Kalau tak pernah cuba kena cuba. Video di bawah ada penerangannya.


Tidak perlu download, hanya layari
www.tinkercad.com


3) Openscad

Ini adalah antara perisian paling popular dikalangan pengguna 3d printer dan percuma. Ia menggunakan scripts untuk menjana objek 3d yang dikehendaki. Cuma perlu belajar sedikit coding language dia. Pada saya tidaklah begitu sukar, tetapi tidaklah juga mudah. Saya gemar perisian ini kerana ianya lightweight dan boleh digunakan pada komputer yang dah agak uzur.


Biasanya dengan hanya 3 perisian di atas anda akan boleh buat macam-macam objek. Hanya kreativiti andalah yang akan jadi limitasinya. 

Boleh download di sini:
http://www.openscad.org/

Beberapa contoh hasil menggunakan perisian Autodesk Inventor Fusion seperti di bawah :

Menggunakan Inventor Fusion untuk design stand iphone 4.
Kemudian di export ke dalam format .stl untuk di cetak.
Siap dicetak. Rasanya kalau dicat lagi menarik stand ini.
Boleh digunakan terus. Kalau design sendiri mesti nampak lawa pada mata sendiri.
Pada mata orang lain tak tahu la.
Gambar sebelah belakang. Buruknya la telefon aku ni.

Ok cukup sahaja perkongsian kali ini. Kalau ada perisian yang lebih menarik, jangan malu dan segan berkongsi diruang komen di bawah.

Selamat membina.

Khamis, 7 November 2013

Mencetak Prusa Mendel (Iteration 2)

Kali ini, saya mencuba mencetak komponen plastik bagi Prusa Mendel (Iteration 2) ukuran metric dengan LM8UU, atau nama biasa saya sebut Prusa 2, LM8UU. Cetakan kali ini bertujuan untuk menguji filamen yang dihasilkan sendiri. Setakat ini saya berpuas hati dengan hasil cetakan. Ada sesiapa berminat untuk membina 3d printer jenis ini?

Prusa Mendel i2 dengan extruder Greg Reloaded
Hmmm.... 
big gear
sudut lain
Small gear 


Sesiapa yang berminat boleh hubungi email saya. Semua komponen plastik adalah 100% ABS dara (virgin) bermutu tinggi, bukannya yang kitar semula dan tidak dicampur pewarna. Berapa harganya, RM250 RM180 sahaja.

Rujukan komponen dan panduan membina seperti di bawah :

http://reprap.org/wiki/Prusa_Mendel_(iteration_2)


Selasa, 8 Oktober 2013

Cabaran 3d printing

Beberapa minggu sudah, banyak sangat cabaran.

1) Filament extruder meragam. big gear patah gigi, motor bracket patah, thrust bearing holder tembus.
2) Zam Kossel Alt meragam. RAMPS kaput rasanya. Hotend tidak lagi mahu panas sehingga suhu yang ditetapkan.
3) MendelMax. Hotend arcol akhirnya patah. Ye, hotend besi juga biasa patah. Ini disebabkan oleh kegagalan endstop. Ya, tidak sangka endstop yang begitu simple boleh menyebabkan kerugian beratus-ratus ringgit.

Ini menyebabkan untuk beberapa minggu tidak dapat berbuat apa-apa sehinggalah bantuan sampai. Terima kasih kepada saudara Abdah kerana sudi mencetak replacement parts dan hotend besi yang baru.

Ok berbalik kepada cabaran. Beberapa cabaran dalam 3d printing adalah untuk menghasilkan komponen-komponen asas yang agak mahal untuk dibeli. Antaranya hotend dan filamen. Oleh itu, log penerokaan dan pembangunan seperti dibawah :

1) Hotend

Pada awalnya, saya fikir membina hotend sendiri tidaklah begitu sukar. Setelah beberapa kali membeli hotend, dan mencuba beberapa design hotend yang ada diluar sana, terdetik rasanya untuk membangunkan hotend sendiri. Memandangkan peralatan yang tidak mencukupi, pembangunan kali ini dilakukan secara joint venture antara saya dan sahabat saya Abdah.

Peringkat awal, beberapa lakaran telah dibuat untuk hotend yang paling sempurna (angan-angan).

Projek Hotend : Model ' Betik Panas'
Cubaan simulasi. Entah betul atau tidak.

Matlamat binaan Betik Panas :

  1. Ringkas, hanya satu ketul aluminium jadi hotend. Tak perlu banyak parts. 
  2. Binaan aluminium untuk pengurusan haba yang baik. Simulasi pada solidworks menunjukkan hotend akan kekal sejuk pada cold end pada suhu diantara 70c-80c. Tidaklah sejuk sangat. Boleh melecur juga kalau dipegang. Tetapi akan lebih baik jika dikipaskan. 
  3. Tidak memerlukan kipas. Berdasarkan kepada simulasi, heatsink yang disediakan membolehkan hotend ini digunakan tanpa bantuan kipas.
  4. Direka untuk menggunakan filamen yang dibangunkan. 
  5. Tidak menggunakan PTFE ataupun PEEK. Plastik ini mahal. Kalau anda ada maklumat mana nak dapat murah, harap dapatlah dikongsikan.
  6. Lebih rigid daripada jhead dan arcol.
Untuk hotend ini, saya hanya mampu membuat lakaran dimana saudara Abdah memesin hotend dengan mesin barunya. Hasilnya :

Hotend Betik Panas yang telah siap di mesin. 
Rasa sangat menakjubkan bila lakaran telah menjadi realiti. Kalaulah boleh print hotend ini. Sudah pasti saya print sendiri. 

Betik Panas sedang mencetak komponen filamen extruder yang
rosak menggunakan plastik sendiri. Sangat seronok, akhirnya.
Hotend ini telah diubah suai beberapa kali untuk memastikan ia berfungsi. Pada peringkat awal hotend langsung tidak dapat dipanaskan kerana binaan aluminium sangat efisien untuk membebaskan haba.  Oleh itu, sedikit ubahsuai kepada nozzle dan heater block telah dibuat. Nozzle dibesarkan kepada 1mm untuk membolehkan komponen dicetak dengan cepat.

Komponen yang dicetak semula menggunakan betik panas dan filamen sendiri. Sangat menyeronokkan. Warna sama seperti granul.
small gear dicetak semula untuk spare parts. Kalau tidak pernah cuba nozzle 1mm mesti cuba.
Print tidaklah begitu cantik, tetapi cepat disiapkan. Sebelum masa cetak 2 jam setengah. Sekarang 45 minit. Dengan layer height pada 0.9, hanya 17 layer sahaja untuk print objek ini.

Insyallah, setelah beberapa ujian. Mungkin kami akan mula menjual hotend ini kepada sesiapa yang berminat.


2) Filament Extruder

Memandangkan telah berjaya menghasilkan filamen dengan diameter 3mm. Saya ingin pula mencuba menghasilkan filamen 1.75mm. Mana tahu ada rakan-rakan yang inginkan filamen 1.75mm boleh la saya menjualnya satu hari nanti. Mengambil kira saiz nozzle 3mm, nozzle baru ditebuk dan dipasang.

Hasilnya :

Menghasilkan filamen 1.75 lebih mudah daripada 3mm. Tetapi tekanan kepada sistem agak tinggi. Boleh dengar motor dan komponen kerja dengan teruk. Tetapi pengurusan filamen setelah keluar dari nozzle lebih mudah dari 3mm. Seperti dalam gambar. Filamen keluar dan coil dengan sendiri pada cubaan kali pertama. Ukuran diameter juga sangat menarik 1.75 mm dengan ralat 0.1mm sahaja. 

Seperti biasa sedikit video :


Beberapa cabaran filament extruder. Komponen plastik yang dicetak banyak yang patah di atas tekanan dan kecuaian saya sendiri.

Thrust bearing terbenam dalam end bracket. Akibat tekanan yang tinggi. Kuat juga daya ke atas plastik parts. Tapi tidak dapat diukur. Motor mempunyai kapasti torque 30kg.


Cukup sahaja perkongsian kali ini. Masih banyak yang perlu diperbaiki.


Selamat membina.


Ahad, 22 September 2013

Lyman Filamen Extruder Update

Beberapa penemuan menarik hari ini. Baik aku logkan ketika masih segar di fikiran.

Menghasilkan filamen menggunakan konsep seperti Lyman Filament Extruder memang agak mencabar. Seperti yang telah dilogkan terdahulu. Cabaran:

  1. Mengawal bentuk filamen sebaik sahaja ia keluar daripada nozzle. Masalah yang aku hadapi adalah mengawal bentuk filamen sebaik sahaja ia meninggalkan nozzle. Filamen akan keluar dan membengkok menyebabkan perubahan pada diameter filamen. 
  2. Apabila filamen telah keluar sepanjang 1 meter, graviti pula akan menarik filamen yang panas menjadikan diameter filamen mengecil. Ukuran awal 2.9mm dan sebaik sahaja tiba di lantai sudah menjadi 2.1mm.
  3. Lambat. Dengan volt pada motor 3v. Putaran gear agak perlahan. Ini bertujuan untuk memastikan tekanan yang rendah dan membolehkan filamen keluar dengan perlahan. Boleh membantu proses penyejukkan filamen dengan harapan filamen kekal bentuk.
Perubahan yang dibuat hari ini seperti berikut :

  1. Suhu dinaikkan daripada 160c kepada 230c. Filamen mula mendidih dan hasil yang amat teruk.
  2. Kelajuan dinaikkan daripada 3v kepada 9.5 volt. Putaran motor lajukan bagi meningkatkan tekanan plastik di nozzle. Filamen keluar dengan cantik tidak lagi mengelembung. Dengan nozzle 2.8mm filamen yang dihasilkan konsisten dengan ukuran 2.5mm.
  3. Nozzle diubah kepada 3.2mm dia, setelah mengambil kira pengecilan disebabkan oleh tarikan graviti.
  4. Lantai dinaikkan bagi mengelakkan filamen mengecil disebabkan oleh graviti.
Hasilnya agak menakjubkan. 

  1. Filamen mula berputar dan membentuk coil di atas lantai.
  2. Ukuran diameter filamen diantara 2.86mm ke 3.1mm. Agak memuaskan.
  3. Filamen yang dihasilkan 3kali lebih laju daripada metod sebelumnya.

Seperti biasa sedikit gambar update :

Coiling yang diinginkan

Filamen menyejuk di atas plywood. Kipas siling je digunakan untuk menyejukkan filamen.


Batch kecil untuk testing.

Menghasilkan filamen dengan banyak selepas ujian berjaya.


Rabu, 4 September 2013

Zam Kossel Alt 1.5

Membina Zam Kossel Alt amat menyeronokkan. Zam Kossel Alt adalah satu daripada pelbagai jenis 3d printer yang terdapat di luar sana. Daripada maklumbalas rakan-rakan di thingiverse dan blog ini. Sedikit upgrade dibuat kepada rekabentuk kossel yang terdahulu. Masih lagi peringkat percubaan, dan memandangkan saya tidak cukup sumber untuk mencetak lagi satu printer. Design masih belum diuji sepenuhnya.

Matlamat kali ini :

  • Mengukuhkan lagi struktur kossel dengan menggunakan 12mm stainless steel rod (304).
  • Bracket yang boleh diikat pada aluminium extrusion.
  • Carriage baru untuk 12mm rod dan LM12UU. 

Memandangkan parts ini masih tidak lagi di print. Hanya render images ya.

Zam Kossel Alt 1.5 menyusul tidak lama lagi

Insyallah saya akan cuba hasilkan exploded view yang lebih baik
pada masa hadapan . Masih belajar lagi.

Sekian sahaja. Sekiranya ada pandangan dan komen penambahbaikkan atau features yang diinginkan. Saya amat mengalukan pandangan anda.

Selamat membina.